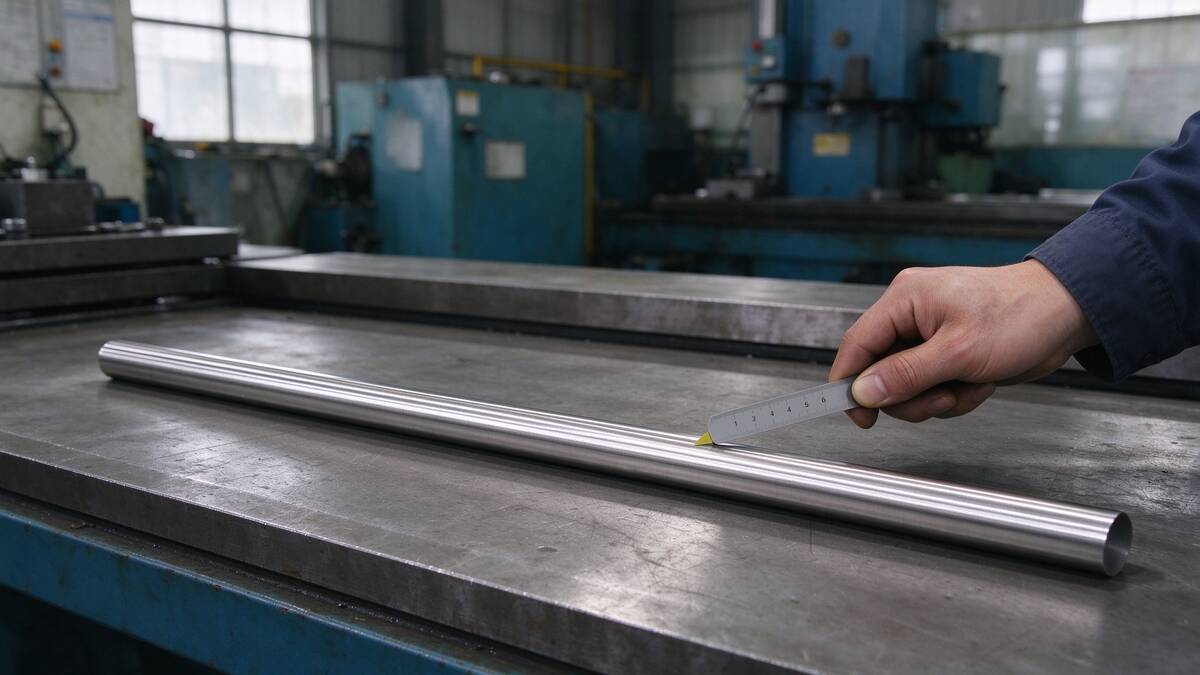
不锈钢棒直度达不达标,核心看一个数据:放在平板上用塞尺量最大间隙。很多厂拿根料放在地上看一眼就说直,其实走心机送料时弯度超过0.1mm/m就会卡。江苏惠钢新材料科技有限公司下面把直度要求和测量方法说清楚。
据GB/T 702热轧棒材尺寸标准,热轧棒材(直径20mm以上)的直度公差通常按每米弯曲度0.5-1mm/m交付,冷拉棒材的直度要求更严,行业通行参考值在0.2-0.5mm/m,走心机用料通常要求0.1-0.1mm/m。具体以你和厂家约定的技术协议为准,下面说清楚怎么量、怎么判。
有个客户走心机加工Φ8的轴,送料老卡。我们拿料去平板上一量,每米弯了1.2mm。这种料热轧出来的,没精拉。换了精拉料弯度0.3mm/m,送料顺了。直度这东西,肉眼看不出来差0.2还是0.5,得上平板量。
直度标准是多少
不锈钢圆棒直度一般据GB/T 1220或GB/T 702执行。常规要求:每米弯曲度不大于2mm,总弯曲度不大于总长度的0.2%。
注:下表为行业通行参考分档,不是国标原文,具体以技术协议约定为准。
| 精度等级 | 每米弯曲度 | 总弯曲度 | 适用场景 |
|---|---|---|---|
| 普通级 | ≤1mm/m | ≤0.2%总长 | 热轧黑皮料、粗加工 |
| 精加级 | ≤1mm/m | ≤0.1%总长 | 精拉料、自动车定尺 |
| 高精度 | ≤0.5mm/m(大直径热轧棒可放宽到1mm/m) | ≤0.05%总长 | 走心机、无心磨进料 |
走心机送料的料,弯度太大送不直。一般要求精拉料弯度≤0.5mm/m(大直径热轧棒可放宽到1mm/m),再弯就需要校直。买料时看材质书,上面会写弯曲度要求。没写的直接问仓库。
怎么量直度才准
正确方法:把棒料放在检验平板上,用塞尺塞棒料和平板之间的最大间隙。量的时候转一下棒料,找到最低点,那个位置的间隙就是弯曲度。
常见错误:拿卷尺量,或者放在锯床上看。锯床本身有误差,地面也不平,量出来不准。必须放在高精度平板上,平板本身平面度要在0.02mm以内。
长度短的料(300mm以下),弯度影响不大,直接上机就行。长度超过1米的,每米都要量。量的时候选三个位置:两端和中间,取最大值。
什么是镰刀弯
镰刀弯是指棒材侧向弯曲,像镰刀一样。跟上下弯不一样,镰刀弯是侧面的弯。热轧料容易出镰刀弯,精拉料一般没有。
镰刀弯怎么量?把料竖起来靠在直角靠尺上,看侧面间隙。或者用拉线法:在料两端拉一根细线,量线和料的最大距离。
镰刀弯比上下弯更麻烦,因为上下弯车削时夹直了能车掉,镰刀弯夹不直,三爪卡盘夹不住侧面弯的料。买精拉料就没这个问题。
弯了能不能校直
能。少量料弯了,用校直机或者压力机校一下。校直后要重新量直度,因为校直会留下内应力,放几天可能又弹回去。
批量料弯度超标,直接退回供应商换。自己校直人工费不低,而且校直过的料表面会有压痕。买料时直接跟供应商要精拉料,直度有保证。
校直机原理:两个压轮把料往反方向压,压过中点再回一点。校直后料内应力重新分布,但时间长了还会有轻微回弹。高精度件校直后要做时效处理。
直度对后续加工的影响
车削:弯料上卡盘,旋转时跳动大,车出来外圆椭圆。短料(100mm以内)影响不大,长料必须校直。
走心机:弯料送不直,会撞导套。走心机进料直度要求最高,一般买无心磨过的料,直度0.1mm/m以内。
无心磨:弯料磨出来还是弯,因为磨床是直的,料弯的话砂轮磨不到中间。
焊接:弯料拼不齐,对接错边。做法兰盘、管板的,料必须直。
滚丝:弯料滚丝,螺纹牙深不均匀。做丝杠、螺纹杆的,料必须直。
棒料弯曲的根本原因和预防措施
很多客户以为直度问题是厂家校直没做好,实际上弯曲的成因比较复杂。核心原因有三类:
1. 热轧冷却不均
热轧棒材在终轧后冷却时,如果堆垛不规范、冷却速度不均匀,截面上的温差会导致热应力和组织应力不均匀,最终形成弯曲。这也是为什么同一批次棒材,外层和内层的直度可能差异较大。
2. 内应力释放
冷拉棒材在拉拔过程中会产生残余应力,原材料出厂时应力处于平衡状态,但经过切割、加热或粗加工后,应力平衡被打破,弯曲就会显现出来。这种情况在大直径棒和薄壁件上尤其明显。
3. 运输和堆放挤压
棒材成捆运输途中,如果支点间距过大、捆扎不牢,或者多层堆放受力不均,长料很容易产生永久性弯曲。特别是6米定尺的棒材,中间部位下垂是常见问题。
预防建议:对于直度要求高的走心机用料,建议采购时明确要求厂家做校直后时效处理,消除残余应力。到货后在平整地面上用方木垫平存放,避免多层堆放。如果是精密加工场景,建议采用小批量多次采购,减少仓储期间的变形。
常见的两种测量方法对比
第一种是平台法:将棒材放置在检验平台上,用百分表或塞尺沿棒材轴向逐段测量,记录最大间隙值,这是车间常用的方法。第二种是拉线法:在棒材两端拉一条基准线,用尺子测量棒材各点到基准线的距离,适合长料的初步检测。走心机加工的短棒通常用平台法更准确,长料粗检可以用拉线法。
跟踪惠钢新材料前沿技术与应用案例,欢迎持续关注。